
Automatiske hydrauliske skæremaskiner: typer, specifikationer og valgvejledning
Det skift betyder mest, hvor klipning sidder forrest i en produktionslinje - i maskinfremstilling, metallurgisk arbejde, flyplade-metalforretninger og letindustriformningsafdelinger. Det praktiske spørgsmål for de fleste købere er ikke, om automatisering hjælper; det er hvilket maskinlayout, specifikationssæt og kontrolpakke, der passer til det materiale, de faktisk skærer.
Hvordan en automatisk hydraulisk saks faktisk fungerer
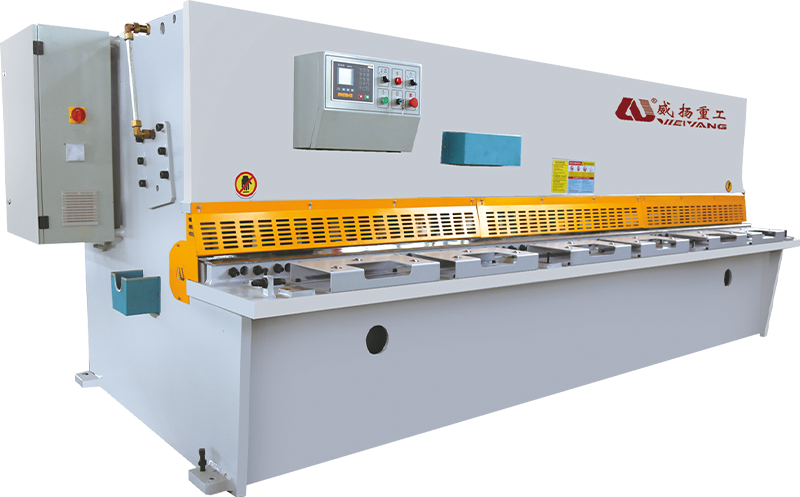
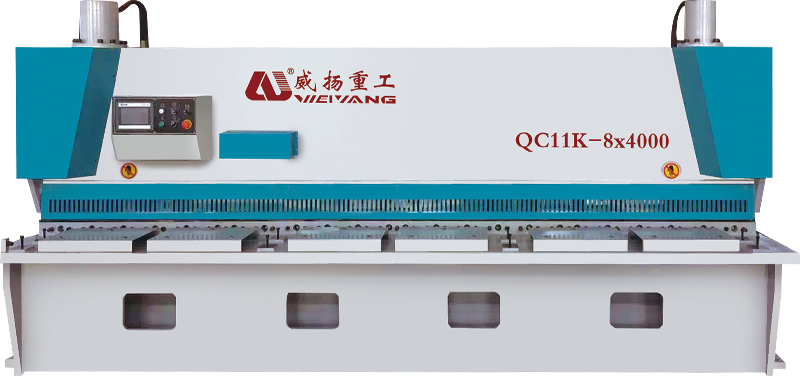
Arbejdsprincippet er ligetil. Hydrauliske cylindre driver den øvre bjælke ned, og bladet monteret på den bjælke krydser en fast nedre klinge, hvilket giver en ren adskillelse langs skærelinjen. Skærekraften kommer fra olietrykket snarere end svinghjulets momentum, hvorfor en hydraulisk saks forbliver kontrollerbar selv nær bunden af slaget.
Den automatiske del handler om kontrol. En CNC-controller placerer bagmåleren, stryger strålen og justerer klingefrihed og spånvinkel fra et gemt program. På en manuel saks er hver af disse en separat opsætningsopgave. På en automatisk maskine vælger operatøren et program, og maskinen forbereder sig selv. Det hydrauliske system fortjener lige så meget opmærksomhed som klingen, fordi teknisk opførsel af det hydrauliske system i en CNC-klippemaskine påvirker direkte cyklushastighed, skærekvalitet og langsigtet pålidelighed.
Guillotine eller Swing Beam: Vælg layoutet først
Automatiske hydrauliske sakse er bygget op omkring to mekaniske hovedlayouts, og de er ikke udskiftelige. Hvert layout passer til en anden produktionsprofil.
- Guillotine (port) saks flyt den øverste klinge lige ned, parallelt med den nederste klinge. Den stive ramme modstår afbøjning, klingebanen forbliver vinkelret, og maskinen holder bedre kantnøjagtighed på tung plade. Vælg dette layout, når dit typiske materiale løber over 10 mm, eller når firkantede, lige afskårne kanter er et hårdt krav.
- Svingbjælkesaks drej den øverste klinge rundt om et drejetap, hvilket sænker den nødvendige skærekraft og forenkler rammen. De er lettere og mere kompakte, og de fungerer meget godt fra 0,5 mm op til ca. 8-10 mm blødt stål - det mest almindelige skæreområde i almindelig fremstilling.
En nyttig tommelfingerregel: Hvis det meste af dit arbejde er under 8 mm, tilbyder en svingbjælkemaskine normalt den bedste balance mellem pris, hastighed og værkstedsfodaftryk. Hvis du regelmæssigt skærer 10 mm og derover, retfærdiggør det stivere portdesign dens højere kapitalomkostninger.
Seks specifikationer, der bestemmer maskinens ydeevne
En brochure indeholder mange numre. Seks af dem fortæller dig, om saksen passer til det arbejde, du faktisk skærer.
| Specifikation | Typisk rækkevidde | Produktionspåvirkning |
|---|---|---|
| Maksimal skæretykkelse | 4–25 mm (blødt stål) | Bestemmer rammestørrelse, pumpeeffekt og bladgabområde |
| Skærelængde | 2.500–6.000 mm | Definerer det største ark, du kan behandle i én omgang |
| Rygmålerslag og nøjagtighed | 500–800 mm; ±0,05–0,1 mm | Styrer dimensionens repeterbarhed på tværs af batcher |
| Rivevinkel | 0,5°–2,5° | Lavere rive reducerer delforvrængning; højere rive skærer tykkere plade |
| Justering af klingeafstand | CNC-automatisk (ca. 5-10% af pladetykkelsen) | Forbedrer kantkvaliteten og forlænger knivens levetid |
| Skærehastighed | 6-18 slag i minuttet | Indstiller tempoet for batchskæringslinjer |
Relationerne betyder mere end tallene. Skæretykkelse driver rammen og hydraulikomkostningerne. Rivevinkel og klingefrigang er de to indstillinger, der gør et gennemsnitligt snit til et rent. Back-gauge nøjagtighed afgør, om færdige dele glider fra hinanden over en lang batch. En maskine, der scorer godt på disse tre par - styrke, geometri, positionering - er den, der stadig vil være på gulvet om femten år.
Hvad erfarne købere tjekker, før de underskriver
En maskine kan se overbevisende ud i et showroom og stadig skuffe efter seks ugers to-skiftsdrift. Erfarne købere kigger forbi malingen og tjekker fire områder.
- Rammestivhed. Rammen afbøjes, når klingen påfører kraft på tværs af skærelængden. En svejset ramme med tykke sideplader og korrekt spændingsaflastning holder afbøjningen lav nok til, at bladet forbliver parallelt med sengen. En let ramme viser sig som dårlig parallelitet og for tidlig knivslid.
- Hydrauliske komponenter og køling. Pumpen, ventilerne og cylindertætningerne definerer maskinens muskel. Ved kontinuerlig drift er hydraulisk oliekøling ikke valgfri; varm olie ændrer skæreadfærd og fremskynder slid på tætninger.
- CNC-controller og programmering. Styringen skal gemme materialeprogrammer og gøre dem nemme at hente. En praktisk test: kan operatøren oprette en ny batch uden at åbne en manual?
- Bladmateriale og knivspaltemekanisme. Klingens stålkvalitet viser sig i slibeintervaller. En CNC-justering af bladgab holder frigangen på den korrekte procentdel af pladetykkelsen, hvilket er den mest direkte indflydelse på gratdannelse og kantkvalitet.
Placering, justering og bekræftelse bruges til at tage minutter mellem klipninger. På en automatisk hydraulisk saks tager de sekunder - og det er der, produktivitetsgevinsten faktisk kommer fra.
Sikkerhed og support fuldender listen. CE-kompatibel afskærmning, lysgardiner, et nødstopsystem og idriftsættelse af uddannede teknikere er ikke tilbehør. En klippemaskine genererer kraft nok til at skære gennem tykt stål på under et sekund; den fortjener samme respekt på installationsdagen som på produktionsgulvet.
Hvor automatisk klipning betaler sig hurtigst tilbage
Tilbagebetalingen er hurtigst i butikker, der skærer de samme materialefamilier i gentagne partier. I fabrikation af maskiner f.eks. fører en saks emner ind i bukke-, svejse- og efterbehandlingsstationer; når en blank er forkert, betaler hver downstream-station for fejlen. Automatisk positionering fjerner den mest almindelige kilde til denne fejl - manuel opsætning mellem batches.
Den samme logik gør sig gældende i metallurgiske anlæg og flypladeafdelinger, hvor kantkvalitet og dimensionskonsistens er eksplicitte krav. I let industri - reoler, paneler, kabinetter - viser fordelen sig som output pr. skift.
Hvis automatisk positionering sparer 15 til 20 sekunder pr. snit, genvinder en linje, der skærer 200 emner om dagen, mere end en times operatørtid. På to skift er det ekstra kapacitet hver eneste dag.
Materialebesparelser viser sig også. En knivspalte indstillet korrekt til materialetykkelsen giver en gratfri kant, hvilket betyder færre slibegange, færre skrottede dele og en kniv, der holder sig skarp længere. Disse besparelser er mindre end arbejdsbesparelser, men de akkumuleres ved hvert snit, maskinen laver.
At holde en automatisk forskydning nøjagtig i det lange løb
En automatisk hydraulisk saks er ikke en vedligeholdelsesfri maskine; det er en maskine, hvis vedligeholdelse er nemmere at planlægge. Tre vaner beskytter investeringen.
- Kontroller knivspalten, hver gang du ændrer materialetykkelse. Den korrekte frigang er ca. 5 til 10 procent af pladetykkelsen; et for stort mellemrum giver en rullekant og kraftige grater.
- Hold hydraulikolie på det rigtige niveau, temperatur og renhed. Forurenet olie er den mest almindelige årsag til træg strålebevægelse og inkonsekvent skærekraft.
- Kalibrer bagmåleren med jævne mellemrum. Selv en lille afdrift forvandler en ±0,1 mm-specifikation til en omarbejdningsgenerator.
Klingen rives i stykker i stedet for at skære, kanten ruller, og støjniveauet stiger. Ukorrigeret udvikler bladet mikrospåner, og spaltemekanismen slides ujævnt.
Og én regel ændres aldrig: Hold hænderne væk fra skærezonen. Operatøren er ikke en del af maskinens cyklus - det er hele pointen med automatisering.
Selv en lille hydraulisk saks producerer snesevis af tons skærekraft. Lysgardiner, tohåndsbetjeninger og mekaniske afskærmninger er installeret af én grund: de er de eneste ting, der er hurtigere end strålen.
Træffe den beslutning, der passer til dit gulv
En automatisk hydraulisk klippemaskine fortjener sin plads, når gennemløb, repeterbarhed og operatøruafhængighed betyder mere end den mindst mulige købspris. Start med layoutet - svingbjælke til medium plade, portskær til tungere plade. Kontroller de seks specifikationer i forhold til det materialeområde, du faktisk behandler. Kontroller rammen, hydraulikken, controlleren og klingemekanismen med samme omhu, som du ville give en kantpresse eller en laserskærer. Og behandl sikkerheden som en del af maskindesignet, ikke et omkostningstillæg.
Hvis din butik skærer mere end et par dusin emner om dagen og gentager de samme delefamilier, er automatisering ikke en luksus. Vælg den maskine, der holder sin tolerance på tværs af en hel batch — forskellen i maskinomkostninger betales ofte tilbage i knivens levetid og kasserede dele inden for det første år.
Relateret produkt
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu-provinsen, Kina.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alle rettigheder forbeholdes.
