
Heavy Duty hydraulisk skæremaskine: Kapaciteter, typer og købsvejledning
Udstyrsvalg · Pladefremstilling
Heavy-Duty hydrauliske skæremaskiner: Bygget til tyk plade
Tonnagetal fortæller dig mindre end rammestivhed, rivegeometri og regulering af bladgab. Her er hvad der faktisk adskiller en let-duty saks fra en maskine, du kan køre i årtier.
Et værksted, der påtager sig en kontrakt på 16 mm blød stålplade, lærer det hurtigt. Svingbjælkesaksen, der håndterede 6 mm ark, begynder at skravle, den afskårne kant ruller om, og bladet bøjer sig lige nok til at gøre hver plade let trapezformet. Maskinen er ikke i stykker; det gør et arbejde, dens arkitektur aldrig er designet til. En kraftig hydraulisk klippemaskine er bygget til netop denne slags arbejde - pladetykkelser fra ca. 10 mm op til 25 mm og derover - og købsbeslutningen bør starte med det materiale, du skærer dagligt, ikke med prislisten.
Hvad gør en klippemaskine "heavy duty"
Sætningen bliver hurtigt knyttet til lette maskiner, så det hjælper at se på teknikken frem for klistermærket. Fire elementer adskiller en ægte pladesaks fra en overmodig plademaskine.
Rammestruktur. Skæring af tyk plade skubber store sideværts kræfter ind i den nederste klinge, sengen og siderammerne. Kraftige sakse bruger forspændte, helsvejsede stålrammer, der er bearbejdet i én opsætning, så klingestøtten forbliver parallel over mange års drift. Stelvægt er ikke et forfængelighedsnummer; det er forskellen mellem en konstant skærelinje og en ramme, der bøjes til en lav bue.
Klingebevægelse og rive. Det øverste blad er skråtstillet, så kun et kort segment går i indgreb ad gangen. Lettere maskiner holder skråvinklen fast; kraftige modeller giver dig mulighed for at justere den. En højere rive reducerer skærekraften på tyk plade, mens en lavere rive holder tynde arkkanter firkantede - en af de mindst diskuterede og mest nyttige kontroller på en moderne saks.
Hydrauliske holde-downs. Pladen over 10 mm er stiv nok til at løfte sig under slaget, og når den løftes, vandrer snittet. Flere hydrauliske spændecylindre presser arbejdet mod bordet gennem hele cyklussen, og deres spændekraft er lige så afgørende som hovedcylinderens tonnage.
Kontrol af bladgab. Mellemrummet mellem de øvre og nedre blade bestemmer gratstørrelsen og kantens rethed. Kraftige maskiner tilbyder et præcist, justerbart mellemrum i stedet for at stole på shims og gætværk - typisk 5 til 10 procent af materialetykkelsen. Det hydrauliske kredsløb, der driver det hele, fortjener også stor opmærksomhed; den måde, hvorpå trykket opbygges, synkroniserer cylindrene og genoprettes mellem slag, definerer, hvordan maskinen føles på et travlt skift. Den tekniske egenskaber ved det hydrauliske system i en CNC-klippemaskine forklare dette nærmere.
En kraftig saks får sit navn i anden halvdel af skiftet, når stellet er varmet op, olien har nået driftstemperatur, og klingen stadig møder pladen i samme vinkel, som den gjorde ved det første snit om morgenen.
Guillotine eller svingbjælke: to arkitekturer til forskelligt arbejde
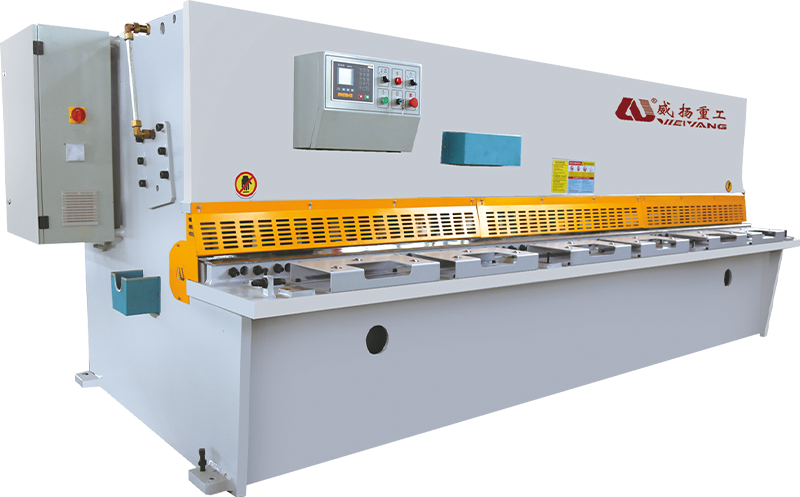
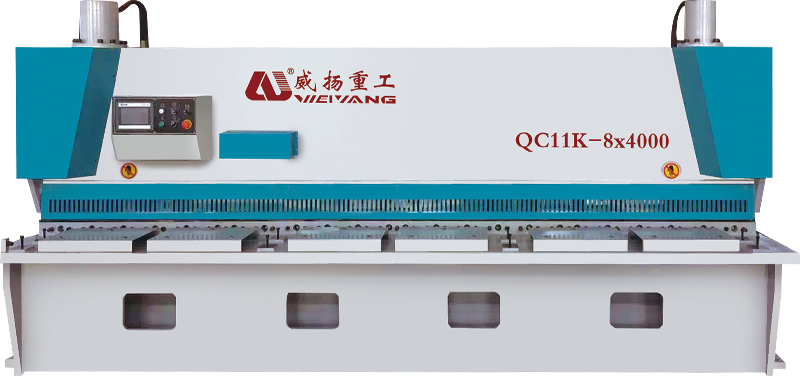
De fleste kraftige hydrauliske sakse falder i en af to lejre. En hydraulisk guillotine - ofte kaldet en portsaks - driver bladet ned i en lige lodret bane. En svingbjælkesaks monterer den øverste klinge på svingbare arme, så den følger en let bue under slaget. Ingen af typerne er universelt bedre; beslutningen afhænger af det tykkelsesområde, der dominerer din butik.
Fordi guillotinebladet forbliver vinkelret på bordet, producerer det renere, mere forudsigelige snit på tykt materiale, og geometrien holder under gentagne kraftige strøg. Dette er den arkitektur, der er specificeret for 13 til 25 mm plade, stålkonstruktioner og enhver operation, hvor kantkvaliteten betyder mere end cyklushastigheden. Maskinen er tungere, fysisk større og dyrere at installere - men den vægt fungerer for dig ved hvert snit.
Svingbjælkesakse har derimod færre bevægelige dele og et meget mindre fodaftryk. De cykler hurtigere på tynde og mellemstore plader, hvilket gør dem til en naturlig pasform til produktionsbutikker, der skærer op til omkring 10 eller 12 mm. Bladets bane er en bue snarere end en ægte lodret linje, så kantgeometrien på meget tyk plade er lidt mindre tilgivende. Hvis dit tykkelsesområde sjældent overstiger 12 mm, kan en velbygget kraftig svingbjælkesaks være alt hvad du behøver.
| Hensyn | Guillotine (portsaks) | Svingbjælkesaks |
|---|---|---|
| Bladets vej | Lige lodret bevægelse | Drejelig bue |
| Typisk heavy duty rækkevidde | 13–25 mm og derover | 4-13 mm |
| Kantkvalitet på tyk plade | Fremragende, stabil | God op til ca. 10-12 mm |
| Ramme og fodaftryk | Tyngre, større | Kompakt, lettere |
| Egner sig bedst til | Konstruktionsstål, pladefremstilling | Plader, let- og mellemproduktion |
| Hydraulisk kompleksitet | Flere cylindre, dybere seng | Enklere kredsløb |
Specifikationerne, der afgør, om maskinen holder
En maskine, der annonceres som "20 mm × 2500 mm", kan stadig fejle i kontinuerligt arbejde, fordi navneskiltet beskriver et ideelt snit, ikke marginen bagved. Når du sammenligner kraftige hydrauliske sakse, skal du kontrollere følgende tal og mekanismer.
- Skæretykkelse og længde. Match vurderingen til dit mest almindelige materiale, ikke den lejlighedsvise tykke plade. En 16×2500 maskine betjener en butik, der lever af 10–16 mm plade langt bedre end en overdimensioneret 25×3000, der for det meste kører på 10 mm.
- Rivevinkelområde. Variabel rive, typisk omkring 0,5° til 2,5°, giver dig mulighed for at sænke riven for tynde plader og hæve den for tung plade - dette udvider maskinens anvendelige rækkevidde betydeligt.
- Justering af bladgab. Uafhængige, mikrojusterbare indstillinger med klare udlæsninger betyder hurtigere skift og ensartet gratkontrol fra batch til batch.
- Slag i minuttet. Kraftige maskiner kører normalt 8 til 20 slag i minuttet. Faktisk gennemløb afhænger mere af skærelængde og pladetykkelse end af overskriftsnummeret.
- Motorkraft og hydraulisk tryk. Kontroller motorens klassificering og systemets arbejdstryk, og bekræft, at oliekøleren er dimensioneret til kontinuerlig i stedet for lejlighedsvis drift.
- Rygmålerrækkevidde. En programmerbar bagmåler med gentagelsesnøjagtighed omkring ±0,5 mm gør en manuel saks til en produktionsskærestation.
- Bladmateriale og kanter. Kvalitetsklinger med fire anvendelige skærekanter reducerer værktøjsomkostninger og giver forudsigelig levetid.
Se kløften mellem angivet og kontinuerlig kapacitet. En saks dimensioneret til 25 mm blødt stål vil ikke holde snævre tolerancer på 20 mm-pladen, hvis den kører et otte-timers skift uden pause. Spørg efter stelvægten, oliekølekapaciteten og den anbefalede driftscyklus, før du skriver under.
En realistisk accepttest: skær 20 mm blødt stål over hele lejelængden, mål kantens rethed og grathøjde, gentag mindst halvtreds gange, og hold øje med hydraulikolietemperaturen gennem kørslen. Stabil geometri i anden halvdel af testen beviser mere end nogen brochurekurve.
Hvor tunge hydrauliske sakse tjener deres hold
Når først maskinen kan håndtere materialet, er det virkelige spørgsmål, hvad den gør for den samlede produktionslinje. Ved maskinfremstilling skærer tunge sakse rammeplader, bundplader og strukturelle komponenter i batch-mængder - et mønster, der viser sig gentagne gange i casestudie af maskinindustrien . Stålservicecentre bruger den samme maskine til at bearbejde plade til salgbare emner, mens metallurgiske anlæg placerer sakse direkte i pladeforberedelseslinjer.
Flyfabrikanter skærer strukturelle emner af aluminium og højstyrkelegeringer, hvor ensartet kantkvalitet reducerer bearbejdningstiden nedstrøms. Selv møbler i rustfrit stål, elektriske kabinetter og arkitektonisk metalarbejde afhænger af en ægte firkantet kant før foldning og svejsning. I hver af disse indstillinger er den kraftige saks sædvanligvis den hurtigste måde at forvandle en plade til et præcist emne - forudsat at klingen, holdene og rivevinklen er indstillet til det specifikke materiale.
Kørsel af en kraftig skærebrønd: spalte, rive og vedligeholdelse
At købe den rigtige maskine er kun det første skridt; daglige indstillinger afgør, hvor godt delene ser ud. For blødt stål skal klingeafstanden starte ved omkring 5 til 10 procent af pladetykkelsen - ca. 0,8 mm på 10 mm plade - og derefter finjusteres i henhold til gratretning og kanttilstand. Hold rivevinklen så lav som muligt, mens du stadig skærer rent: høj rive sænker skærekraften, men det forvrænger også tynde pladekanter mere.
Bladespalte tommelfingerregel. Start stramt og åbn mellemrummet lidt, indtil graten er ensartet langs snittet. En ensartet grat langs hele længden er en bedre daglig indikator end en mikrometeraflæsning på en kold maskine.
Hydraulikoliekvaliteten fortjener konstant opmærksomhed. En kraftig forskydning skubber sit kredsløb til temperatur over et langt skift; overophedet olie mister viskositet, snit bliver ujævne og tætninger ældes hurtigere. Kontroller oliestand, filtrering og driftstemperatur efter en fast tidsplan, ikke når der opstår et problem.
Sikkerhed er en del af produktionsplanen. Disse maskiner lagrer meget energi i den hydrauliske akkumulator. Forreste og bageste afskærmninger, tohåndsbetjening og sammenlåste betjeningselementer bør være standard, og klinge- eller rammevedligeholdelse skal altid starte med hydraulikken låst og klingen understøttet.
At vælge en kraftig hydraulisk klippemaskine kommer ned til at matche arkitekturen til den pladetykkelse, du faktisk bearbejder. Rammens stivhed, variabel rive, hydraulisk holde-ned kraft og regulering af bladgab betyder langt mere end et iørefaldende navneskilt. Start med dit tykkeste almindelige materiale, kør en accepttest på det, og vær meget opmærksom på, hvordan maskinen opfører sig efter en times kontinuerlig skæring. Gør det, og saksen bliver stille og roligt en af de mest pålidelige maskiner på gulvet.
Relateret produkt
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu-provinsen, Kina.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alle rettigheder forbeholdes.
